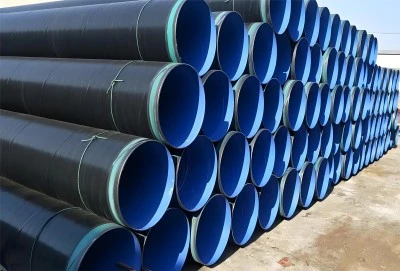
Pravilna priprema površine ključna je za uspješnu primjenu epoksidnih premaza spojenih fuzijom (FBE) na čeličnim cijevima. Čelične cijevi obložene FBE-om široko se koriste u transportu nafte i plina, sustavima opskrbe vodom i offshore platformama zbog svoje iznimne otpornosti na koroziju i trajnosti. Kako bi se osiguralo optimalno prianjanje i dugotrajna zaštita, stručnjaci u industriji moraju slijediti rigorozne tehnike pripreme površine prije nanošenja FBE premaza. Ovaj članak istražuje bitne korake, uobičajene zamke i napredne tehnike za postizanje vrhunskih rezultata FBE premaza.
|
|
|

Bitni koraci u pripremi FBE predpremazivanja
Pravilno čišćenje i odmašćivanje čeličnih površina
Prvi ključni korak u pripremi FBE premaza prije nanošenja premaza je temeljito čišćenje i odmašćivanje čeličnih površina. Ovim postupkom uklanjaju se onečišćujuće tvari poput ulja, masti i prljavštine koje mogu ometati prianjanje premaza. Učinkovite metode čišćenja uključuju odmašćivanje otapalima, alkalno čišćenje i čišćenje parom. Bitno je koristiti odgovarajuća sredstva za čišćenje koja neće ostavljati ostatke na površini. Nakon čišćenja, površine treba pregledati kako bi se osiguralo da su sve onečišćujuće tvari uklonjene.
Postizanje optimalnog profila pjeskarenja za prianjanje FBE-a
Postizanje pravog profila pjeskarenja ključno je za snažno prianjanje FBE-a. Profil pjeskarenja, ili hrapavost površine, pruža mehanički ključ za prianjanje premaza. Industrijski standardi obično preporučuju profil površine između 50 i 100 mikrona (2 do 4 mila) za FBE premaze. Za stvaranje ovog profila obično se koristi abrazivno pjeskarenje materijalima poput čeličnih zrnaca, aluminijevog oksida ili granata. Izbor abrazivnog materijala i tlak pjeskarenja moraju se pažljivo kontrolirati kako bi se postigao željeni profil bez oštećenja čelične podloge.
Kontrole okoliša za nanošenje FBE premaza
Čimbenici okoliša igraju značajnu ulogu u uspjehu nanošenja FBE premaza. Temperatura, vlažnost i rosište moraju se pomno pratiti i kontrolirati. Temperatura čelične površine treba biti najmanje 3°C (5°F) iznad rosišta kako bi se spriječila kondenzacija vlage. Relativna vlažnost treba se održavati ispod 85% kako bi se izbjegli problemi povezani s vlagom. Pravilna ventilacija i mjere kontrole prašine također su bitne za osiguranje čistog radnog okruženja. Mnogi pogoni za premazivanje koriste kabine s kontroliranom klimom kako bi održali optimalne uvjete tijekom cijelog procesa premazivanja.
Uobičajene zamke u pripremi površine: Što izbjegavati
Nedovoljno uklanjanje okame i hrđeJedna od najčešćih zamki u pripremi površine je nedovoljno uklanjanje okujine i hrđe. Okujina, sloj željeznih oksida koji nastaje tijekom vrućeg valjanja čelika, može značajno narušiti prianjanje premaza ako se ne ukloni u potpunosti. Slično tome, hrđa se mora temeljito ukloniti kako bi se spriječila korozija ispod filma. Za FBE premaze obično je potrebno pjeskarenje do gotovo bijele metalne završne obrade (standard SSPC-SP 10/NACE br. 2) . Neuspjeh u postizanju ove razine čistoće može dovesti do preranog oštećenja premaza i smanjenog vijeka trajanja čelične cijevi.
Zanemarivanje kontrole vlage u primjeni FBE-a
Kontrola vlage se često zanemaruje, ali je ključna kod primjene FBE-a. Čak i male količine vlage na površini čelika mogu dovesti do nedostataka premaza poput stvaranja mjehurića ili lošeg prianjanja. Osim održavanja odgovarajućih uvjeta okoline, važno je osigurati da je komprimirani zrak koji se koristi za pjeskarenje i uklanjanje prašine suh i bez ulja. Neki pogoni koriste opremu za odvlaživanje kako bi dosljedno održavali nisku razinu vlažnosti. Redovite provjere kvalitete zraka i rosišta treba provoditi tijekom cijelog procesa premazivanja.
Nepravilno skladištenje cijevi s FBE premazom
Pravilno skladištenje cijevi s FBE premazom često se zanemaruje, ali je ključno za održavanje integriteta premaza. Cijevi s premazom treba skladištiti na čistom i suhom mjestu zaštićenom od izravne sunčeve svjetlosti i ekstremnih temperatura. Cijevi treba poduprijeti podstavljenim policama ili gredama kako bi se spriječilo oštećenje premaza. Visina slaganja treba biti ograničena kako bi se izbjeglo prekomjerno opterećenje nižih cijevi. Treba primijeniti odgovarajuće postupke rukovanja, poput korištenja platnenih priveznica umjesto lanaca ili čeličnih užadi, kako bi se spriječilo oštećenje premaza tijekom transporta i ugradnje.
Napredne tehnike za optimalno prianjanje FBE-a
Inovativne metode pjeskarenja za poboljšano FBE lijepljenjeNapredne tehnike pjeskarenja mogu značajno poboljšati lijepljenje FBE-a. Dvostruko pjeskarenje, koje uključuje prethodno pjeskarenje nakon kojeg slijedi završno pjeskarenje s finijim abrazivima, može stvoriti optimalni profil površine za prianjanje FBE-a. Vakuumski sustavi pjeskarenja nude poboljšanu kontrolu nad profilom pjeskarenja i smanjuju emisije prašine. Neki pogoni eksperimentiraju s laserskom ablacijom za pripremu površine, što omogućuje preciznu kontrolu hrapavosti površine bez potrebe za abrazivnim materijalima.
Najsuvremenije tehnologije površinske obrade
Nove tehnologije površinske obrade pomiču granice performansi FBE premaza . Obrada plazmom može aktivirati površinu čelika na molekularnoj razini, poboljšavajući kemijsko vezanje s FBE premazom. Nano-premaz naneseni kao temeljni premaz prije nanošenja FBE premaza mogu poboljšati otpornost na koroziju i prianjanje premaza. Neki proizvođači istražuju upotrebu FBE premaza poboljšanih grafenom, koji obećavaju još veću trajnost i barijerna svojstva.
Mjere kontrole kvalitete za integritet FBE premaza
Rigorozna kontrola kvalitete ključna je za osiguranje integriteta FBE premaza. Napredne tehnike inspekcije poput automatiziranih sustava vizualnog pregleda i ispitivanja vrtložnim strujama mogu s visokom preciznošću otkriti nedostatke premaza. Ispitivanje tijekom praznika pomoću visokonaponskih ispitivača iskri pomaže u identificiranju nedostataka u obliku rupica u premazu. Ispitivanje adhezije, uključujući ispitivanja pull-off i savijanja, provjerava čvrstoću veze između premaza i čelične podloge. Implementacija sveobuhvatnog sustava upravljanja kvalitetom koji uključuje redovite revizije i procese kontinuiranog poboljšanja ključna je za održavanje dosljedne kvalitete premaza.
Pravilna priprema površine temelj je uspješne primjene FBE premaza na čeličnim cijevima. Slijedeći najbolje prakse u industriji, izbjegavajući uobičajene zamke i prihvaćajući napredne tehnike, inženjeri cjevovoda i stručnjaci za premaze mogu osigurati vrhunsku zaštitu od korozije i produljeni vijek trajanja čeličnih cijevi s FBE premazom . Kako se tehnologija nastavlja razvijati, informiranost o najnovijim dostignućima u pripremi površine i tehnologijama premazivanja ključna je za održavanje konkurentske prednosti na globalnom tržištu visokoučinkovitih rješenja za cjevovode.
FBE obložene čelične cijevi na prodaju
Hebei Longma Group nudi vrhunske FBE obložene čelične cijevi koje zadovoljavaju najviše industrijske standarde. Naša napredna proizvodna oprema, uvezena iz Njemačke i dopunjena s četiri neovisno razvijene proizvodne linije, osigurava vrhunske FBE premaze. S profesionalnim timom od preko 300 zaposlenika, uključujući više od 60 tehničkih stručnjaka, jamčimo izvrsnost u svakom aspektu proizvodnje. Naši sveobuhvatni ispitni objekti, s ultrazvučnim detektorima mana i industrijskom rendgenskom opremom, osiguravaju rigoroznu kontrolu kvalitete. Ponosni smo na brzu isporuku, s cijevima standardne debljine spremnim za samo 7 dana. Naši proizvodi imaju potpune certifikate, uključujući API 5L, ISO 9001 i ISO 14001. Zahvaljujući našem integriranom proizvodnom modelu i strateškim partnerstvima, nudimo konkurentne cijene bez kompromisa u pogledu kvalitete. Za upite o našim FBE obloženim cijevima (API 5L, ASTM A53, EN10210, AS/NZS 1163 standardi; vanjski promjer 60.3-1422 mm; debljina stijenke 6.02-50.8 mm), kontaktirajte nas na info@longma-group.com